Product Description
碳纤维孔隙缺陷无损检测服务-免费测样
仪器购买:13505425410
检测业务:18653242346
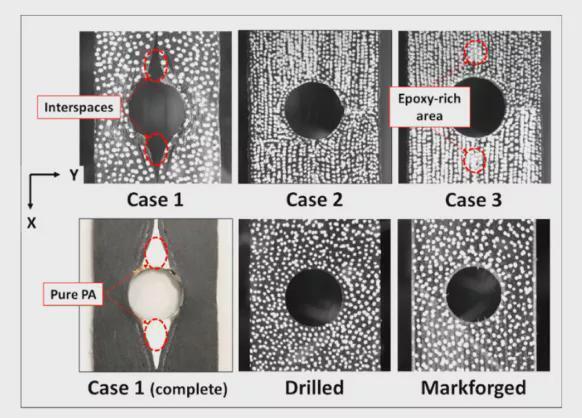
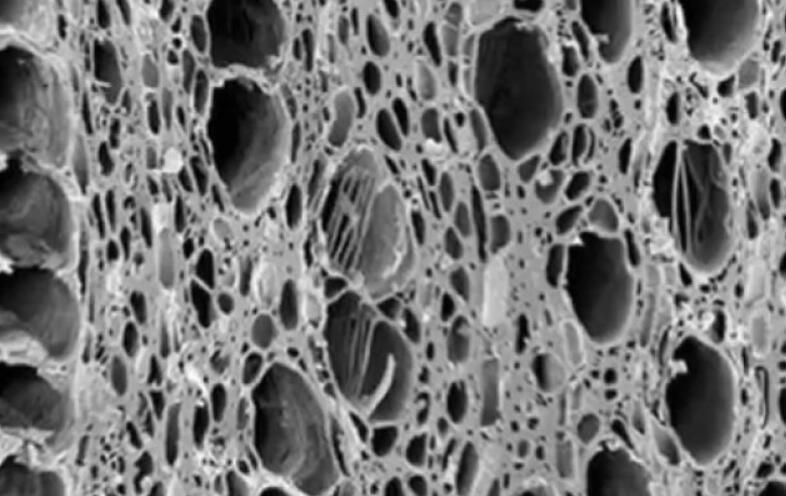
碳纤维制品中的孔隙是由于在生产过程中产生的气泡所致。这些气泡可能存在于碳纤维束内或层间,对碳纤维制品的性能有一定影响。孔隙的产生主要有以下几个原因:
1. 原材料:碳纤维复合材料在生产过程中,如果原材料中存在空气或水分,就容易在制品中形成孔隙。因此,选择优质的碳纤维原材料,降低孔隙产生的概率。
2. 生产工艺:在碳纤维制品的生产过程中,层间铺层和压实操作对孔隙的产生有很大影响。如果铺层不均匀或压实不到位,就容易导致气泡的产生。此外,在加热过程中,湿度过高的预浸料也容易产生孔隙。
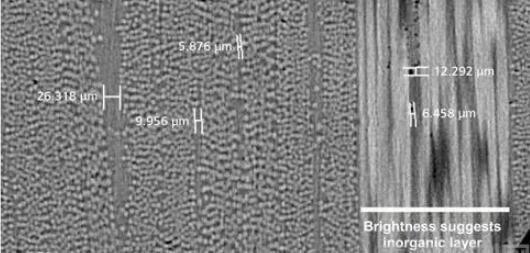
3. 制品尺寸:大型碳纤维制品在加工成型过程中,难度较高,内外化学反应要求也更高。如果制品尺寸过大,就容易出现孔隙大面积存在的情况。
4. 操作技巧:在生产过程中,操作人员的技术水平和经验也对孔隙的产生有一定影响。熟练的操作人员能够更好地控制制品的质量和孔隙的分布。
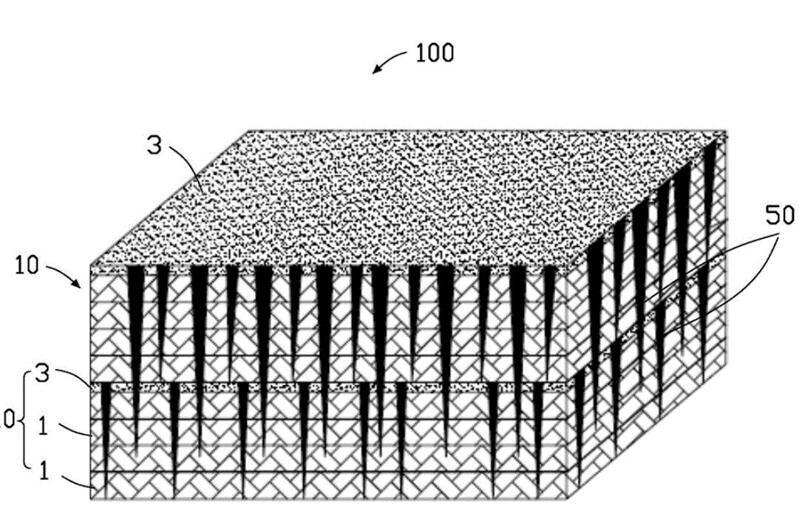
为了减少碳纤维制品中孔隙的产生,可以从以下几个方面入手:
1. 选择优质的原材料,降低气泡产生的概率。
2. 优化生产工艺,确保铺层均匀、压实到位。
3. 控制制品尺寸,避免过大的尺寸导致孔隙的产生。
4. 提高操作人员的技术水平和经验,提高制品质量。
5. 加强生产过程中的质量检测,及时发现并处理可能产生孔隙的问题。
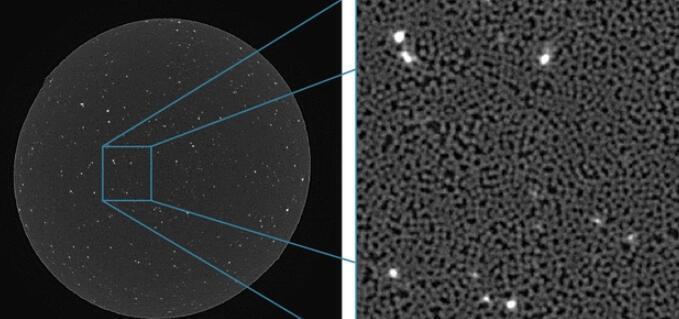
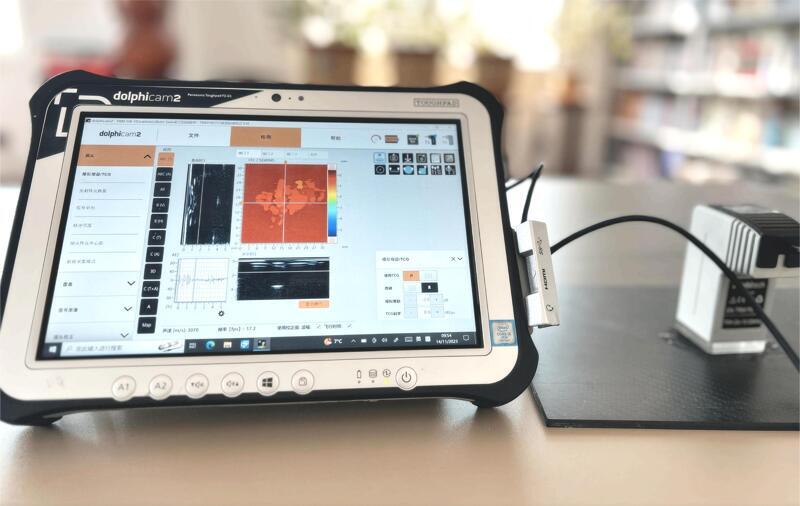
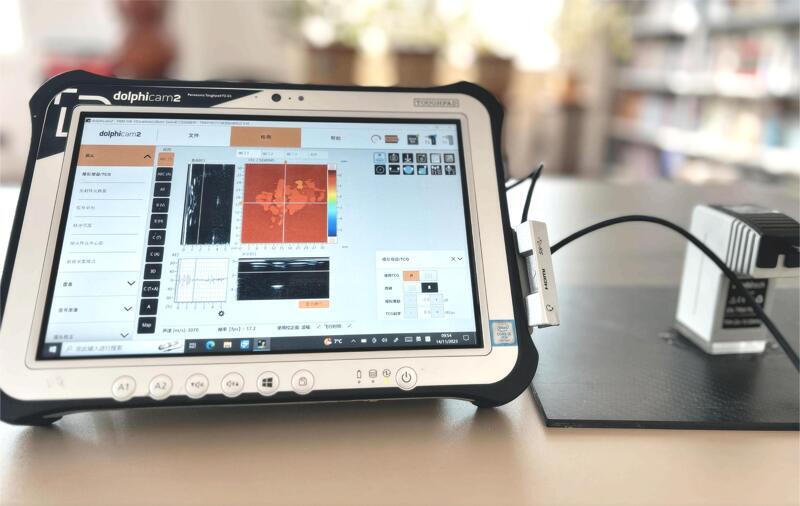
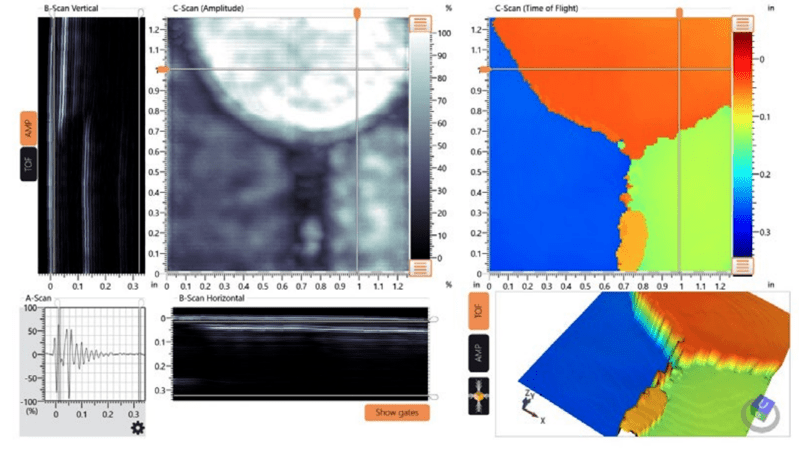
Dolphicam2 实时 3D 可视化复合材料专用相控阵探伤仪是一种先进的无损检测设备,可用于检测碳纤维孔隙缺陷。以下是使用 Dolphicam2 进行检测的具体步骤:
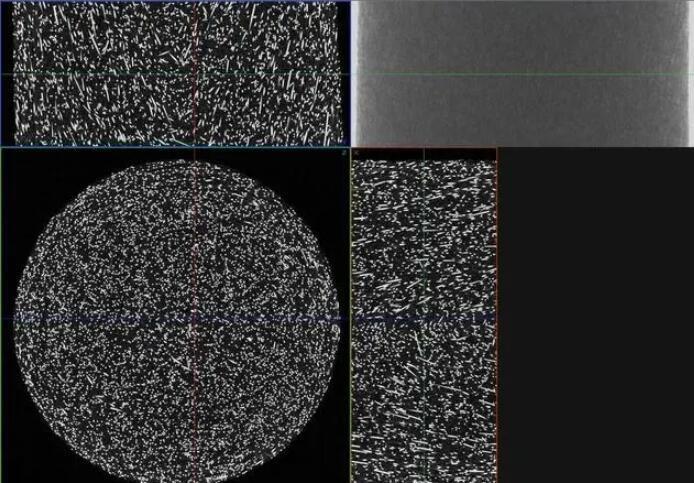
1. 准备工作:首先,将待检测的碳纤维复合材料制件放置在探伤仪的工作台上,确保其表面清洁且无油脂、灰尘等杂物。此外,确保探头与待检测材料之间的耦合良好。
2. 参数设置:根据待检测材料的特性(如厚度、密度等),调整探伤仪的参数,如超声波频率、脉冲宽度、发射角度等。
3. 数据采集:启动探伤仪,使其以预设的参数对碳纤维制件进行扫描。在扫描过程中,探头会发射超声波,并通过接收反射回来的信号来检测材料内部的缺陷。
4. 数据处理与分析:探伤仪会将采集到的数据实时传输到计算机上,通过专用的软件进行处理和分析。软件会根据反射信号的强度、时差等参数,识别出可能的孔隙缺陷。
5. 3D 可视化:利用 Dolphicam2 的实时 3D 可视化功能,可以将检测结果以三维图像的形式展现出来。通过观察这些图像,可以清晰地看到碳纤维制件内部的孔隙缺陷分布和大小。
6. 缺陷评估:根据检测结果,评估碳纤维制件的性能和安全性。如果发现严重的孔隙缺陷,可以根据实际情况采取相应的修复或改进措施。
通过以上步骤,可以使用 Dolphicam2 实时 3D 可视化复合材料专用相控阵探伤仪对碳纤维孔隙缺陷进行高效、准确的检测。这种方法具有无损、实时、直观等优点,对于确保碳纤维复合材料制品的质量和安全具有重要意义。
| 数据传输 | 根据探头设置,高达 3.2 Gbit/s |
| 有效数据采集率 | 正常设置每秒有30个完整的数据集(128x128个A扫描) |
| 数据处理 | 低通滤波器,数据采样,全聚焦法 |
| 可视化 | 独立阵元信号(A扫描)、垂直横截面(B扫描)、水平横截面和材料厚度成像(C扫描)和3D。 |
| 设置调节 | 测量单元,材料深度,闸门,材料声速,传输脉冲形状,增益,滤波和平均,TCG,调色板 |
| 数据统计 | 平均(+标准。偏差)、中位数和模式 |
| 数据文件格式 | 开放的, 基于HDF5 文件格式 |
| 时间修正增益(TCG) | 0 to 10 dB/μs |
| 数字增益 | +50dB |
| 平均化 | 1 - 16 |
| 延时 | 1 - 82 μs |
| 检测深度 | 1 - 120 mm @ 6,000 m/s |
| 声速 | 100 - 20.000 @ 6,000 (声速表) |
| 闸门 | 3 个独立闸门 |
| 波幅阈值 | 每个闸门的阈值 |
| 捕获方法(对于C-scan) | 捕获最大 绝对值 / 负值 / 正值 |
| A/BScan模式(射频波) | 全扫描,绝对值扫描,包络扫描 |
| 颜色调节 | (深蓝,灰色、 暖色、冷色、彩虹色、海洋蓝、HSV颜色模式等 其他可定制颜色) |
| 图像处理 | 不处理, 高斯滤波处理,中值处理 |
Technical Information
Consulting Questions