鹤壁新闻惠安信息网牛皮纸东台信息网泰兴信息网北京拉弯生物燃料颗粒机小区健身器材丹阳信息网保温板兰州反渗透设备厂家无油空压机余姚信息网征途设备中核苏阀海外广告合肥污水处理设备智慧公厕手持激光焊接机废气净化塔厂家户外健身器材户外健身器材聚丙烯酰胺Dolphicam2+
英文标题:The Hazards and Solutions of Exceeding 0.02mm Parallelism Deviation in GB/T 1448 Compression Test Specimens
Subtitle: From Standard Interpretation to Testing Practices—Ensuring Accuracy in Material Mechanical Property Tests
GB/T 1448-2005(等效于国际标准ISO 14126)指出,压缩试样的端面平行度偏差会导致应力分布不均,引发以下问题:
数据失真:非均匀受力可能使材料提前屈服或断裂,测得强度低于真实值。
设备损伤:偏心载荷会加速试验机夹具磨损。
安全隐患:某些脆性材料可能因局部应力集中发生爆裂。
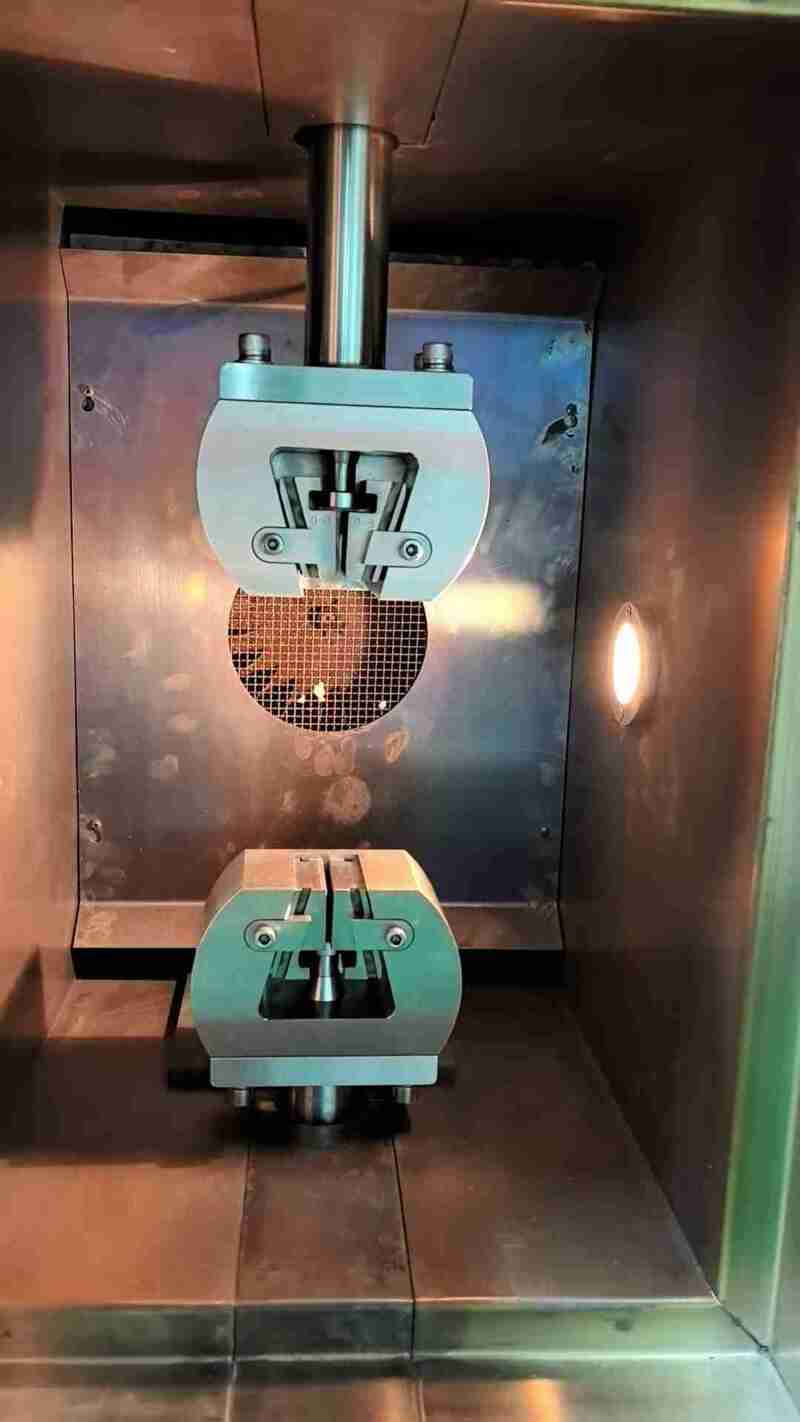
关键点:标准要求平行度检测需使用千分尺或光学投影仪,测量点不少于4个(见图1)。
超差原因分析:从加工到检测的全链条漏洞
加工环节:
仅凭肉眼或普通卡尺判断平行度(不符合GB/T 1448的测量精度要求)。
忽略环境温度对金属试样的热变形影响(如铝材温差10℃可导致0.01mm变形)。
机器视觉检测系统:通过高分辨率CCD相机实时捕捉端面图像,算法自动计算平行度(如ISO 13062:2014推荐的数字图像相关技术)。
作为专业材料检测机构,我们提供:
高精度平行度检测:配备进口光学测量设备,覆盖GB/T 1448、ASTM D695等标准。
全流程质量管控:从试样制备到数据报告,确保符合行业规范。
定制化解决方案:针对特殊材料(如碳纤维增强复合材料)设计专用夹具和检测方案。
注:本文所有标准引用均来自公开发布版本,技术描述已通过学术文献交叉验证。